| एमओक्यू: | 40 दिन |
| कीमत: | 800-1000 USD/Ton |
| मानक पैकेजिंग: | बंडलों में या लकड़ी के बक्सों में. |
| वितरण अवधि: | उत्पादों पर 20-30 दिन |
| भुगतान विधि: | एल/सी, डी/ए, डी/पी, टी/टी |
| आपूर्ति क्षमता: | 60000 टन/टन प्रति वर्ष |
![]()
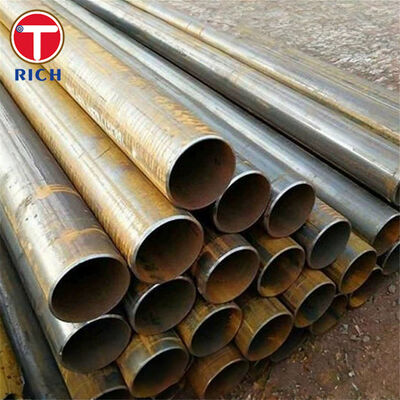
बीएस 6323-5 इलेक्ट्रिक रेजिस्टेंस वेल्डेड और इंडक्शन वेल्डेड स्टील ट्यूब्स कार्बन स्टील मैकेनिकल ट्यूब्स हैं जो स्टील स्ट्रिप से निरंतर इलेक्ट्रिक रेजिस्टेंस वेल्डिंग या हाई-फ्रीक्वेंसी इंडक्शन वेल्डिंग द्वारा निर्मित होते हैं। यह विनिर्देश ऑटोमोबाइल, मैकेनिकल और सामान्य इंजीनियरिंग अनुप्रयोगों के लिए विकसित किया गया था जहां नियंत्रित बाहरी व्यास, दीवार की मोटाई, वेल्ड गुणवत्ता, यांत्रिक गुण और बनाने का प्रदर्शन आवश्यक है।
बीएस 6323-5:1982 ERW1, ERW2, ERW3, ERW4, और ERW5 ग्रेड को क्रमशः उच्च शक्ति स्तरों के साथ कवर करता है। ट्यूबों को आवश्यक निर्माण प्रक्रिया और अंतिम यांत्रिक गुणों के अनुसार अस-वेल्डेड, एनील्ड, या सामान्यीकृत डिलीवरी की स्थिति में आपूर्ति की जा सकती है।
बीएस 6323-5:1982 एक वापस लिया गया ब्रिटिश मानक है। इसे 24 जून 2003 को वापस ले लिया गया था और मुख्य रूप से बीएस EN 10305-3, बीएस EN 10305-5, और बीएस EN 10296-1 द्वारा प्रतिस्थापित किया गया था। प्रतिस्थापन या विरासत ऑटोमोटिव घटकों के लिए, बीएस 6323-5 सामग्री को अभी भी निर्दिष्ट किया जा सकता है जहां मूल ड्राइंग, ग्राहक विनिर्देश, या अनुमोदित सामग्री सूची इसकी आवश्यकता होती है।
| आइटम | विनिर्देश |
|---|---|
| उत्पाद | इलेक्ट्रिक रेजिस्टेंस वेल्डेड / इंडक्शन वेल्डेड स्टील ट्यूब |
| सामग्री | कार्बन स्टील |
| मानक | बीएस 6323-5:1982 |
| ग्रेड | ERW1, ERW2, ERW3, ERW4, ERW5 |
| निर्माण प्रक्रिया | स्टील स्ट्रिप से इलेक्ट्रिक रेजिस्टेंस वेल्डिंग या इंडक्शन वेल्डिंग |
| विशिष्ट बाहरी व्यास | 6-350 मिमी |
| विशिष्ट दीवार की मोटाई | 1-30 मिमी |
| लंबाई | 1-12 मीटर, अनुकूलन योग्य |
| क्रॉस सेक्शन | मुख्य रूप से गोल; विशेष अनुभाग निर्माण समझौते के अधीन |
| दीवार की मोटाई सहनशीलता | T ≤ 3 मिमी: ±10%; T > 3 मिमी: ±8%, जहां लागू हो, वेल्ड क्षेत्र को छोड़कर |
| OD सहनशीलता | व्यास और डिलीवरी की स्थिति पर निर्भर करता है; उदा. 20 मिमी OD तक: KM स्थिति में ±0.12 मिमी |
| सीधापन | OD >16 मिमी के लिए: प्रति मीटर अधिकतम 2 मिमी; कुल विचलन सामान्यतः ट्यूब की लंबाई के 0.2% से अधिक नहीं होता है |
| सतह की स्थिति | मिल फिनिश, हल्का तेल लगा हुआ, पिकल/तेल लगा हुआ, या अन्य सहमत सुरक्षात्मक फिनिश |
| हीट ट्रीटमेंट | निर्दिष्ट डिलीवरी की स्थिति के अनुसार अस-वेल्डेड, एनील्ड, या सामान्यीकृत |
| अंत की स्थिति | सादे कटे हुए सिरे; डिबर्ड सिरे उपलब्ध |
| निरीक्षण | आयामी निरीक्षण, तन्यता परीक्षण और लागू तकनीकी परीक्षण |
| निरीक्षण दस्तावेज़ | EN 10204 3.1 ऑर्डरिंग चरण में निर्दिष्ट होने पर उपलब्ध |
| बाहरी व्यास | OD सहनशीलता |
|---|---|
| ≤20 मिमी | ±0.12 मिमी |
| >20-30 मिमी | ±0.15 मिमी |
| >30-50 मिमी | ±0.20 मिमी |
| >50-70 मिमी | ±0.25 मिमी |
| >70-90 मिमी | ±0.30 मिमी |
| >90-110 मिमी | ±0.35 मिमी |
| >110-130 मिमी | ±0.45 मिमी |
| >130-150 मिमी | ±0.55 मिमी |
| >150-170 मिमी | ±0.65 मिमी |
| >170 मिमी | ±0.75% OD का |
पांच ERW ग्रेड यांत्रिक गुणों की एक संरचित श्रृंखला प्रदान करते हैं। सामान्यीकृत स्थिति में, न्यूनतम उपज शक्ति ERW1 के लिए लगभग 155 MPa से ERW5 के लिए 340 MPa तक होती है, जिससे सामग्री का चयन बनाने के भार, संरचनात्मक शक्ति और घटक डिजाइन के अनुसार संभव होता है।
अस-वेल्डेड ट्यूब ट्यूब-फॉर्मिंग प्रक्रिया द्वारा उत्पन्न उच्च शक्ति प्रदान करते हैं, जबकि एनीलिंग या सामान्यीकरण अवशिष्ट बनाने वाले तनाव को कम करते हैं और लचीलापन में सुधार करते हैं। यह अंतर महत्वपूर्ण है जहां ट्यूब बाद में झुकने, अंत बनाने, स्वैजिंग, चपटा करने, वेल्डिंग, या ब्रेजिंग से गुजरेगा।
स्ट्रिप किनारों को पारंपरिक फिलर धातु के बिना प्रतिरोध या इंडक्शन हीटिंग द्वारा लगातार जोड़ा जाता है। स्ट्रिप तैयारी, वेल्डिंग ऊर्जा, दबाव और वेल्ड-बीड हटाने के सही नियंत्रण से यांत्रिक निर्माण के लिए उपयुक्त एक निरंतर अनुदैर्ध्य जोड़ प्रदान किया जाता है।
ऑटोमोटिव और निर्मित यांत्रिक भागों के लिए, नाममात्र तन्यता शक्ति अकेले अपर्याप्त है। एक ट्यूब रसायन विज्ञान की आवश्यकताओं को पूरा कर सकती है और फिर भी झुकने के दौरान विफल हो सकती है यदि वेल्ड गुणवत्ता या गर्मी इनपुट असंगत है।
इसलिए उत्पादन को स्ट्रिप-एज तैयारी, वेल्डिंग-करंट मॉनिटरिंग, वेल्ड-बीड नियंत्रण, आयामी निरीक्षण, और प्रतिनिधि चपटा या बनाने वाले परीक्षणों के माध्यम से नियंत्रित किया जा सकता है। गंभीर विरूपण से जुड़े भागों के लिए, इच्छित झुकने की त्रिज्या और बाद की बनाने वाली ऑपरेशन उत्पादन से पहले आपूर्ति की जानी चाहिए ताकि उपयुक्त ग्रेड और डिलीवरी की स्थिति का चयन किया जा सके।
हीट ट्रीटमेंट ट्यूब व्यास, अंडाकारता, सीधापन और यांत्रिक गुणों को बदल सकता है। यह विशेष रूप से उन खरीदारों के लिए महत्वपूर्ण है जो ट्यूब को मशीन करते हैं या इसे कसकर सहनशील असेंबली में डालते हैं।
इसलिए आयामों को आवश्यक डिलीवरी की स्थिति के साथ निर्दिष्ट किया जाना चाहिए। KM अस-वेल्डेड ट्यूब तंग OD सहनशीलता प्राप्त कर सकती हैं, जबकि GKM/GZF या NKM/NZF हीट-ट्रीटेड ट्यूबों का मूल्यांकन अंतिम हीट-ट्रीटेड स्थिति पर लागू सहनशीलता वर्ग का उपयोग करके किया जाता है। अंतिम OD, दीवार की मोटाई, सीधापन, और लंबाई का निरीक्षण पूर्व-उपचार आयामों पर केवल निर्भर रहने के बजाय निर्दिष्ट थर्मल प्रसंस्करण के बाद किया जाता है।
बीएस 6323-5:1982 को वापस ले लिया गया है, लेकिन कई स्थापित ऑटोमोटिव और मशीनरी ड्राइंग ERW1-ERW5 ग्रेड का संदर्भ देना जारी रखते हैं।
विरासत आदेशों के लिए, सामग्री विनिर्देश को अनुबंध के अनुसार आवश्यक होने पर बीएस 6323-5 से पता लगाने योग्य रहना चाहिए। नए डिजाइनों के लिए, ट्यूब के आकार, आयामी सटीकता, डिलीवरी की स्थिति और इच्छित अनुप्रयोग के आधार पर बीएस EN 10305-3, बीएस EN 10305-5, या बीएस EN 10296-1 का मूल्यांकन किया जाना चाहिए। ग्रेड प्रतिस्थापन केवल तन्यता शक्ति पर आधारित नहीं होना चाहिए; रसायन विज्ञान, उपज शक्ति, बढ़ाव, सहनशीलता, गर्मी उपचार, और परीक्षण आवश्यकताओं की भी समीक्षा की जानी चाहिए।
| मानक प्रणाली | प्रासंगिक मानक | दायरा |
|---|---|---|
| बीएस | बीएस 6323-5 | ऑटोमोबाइल, मैकेनिकल और सामान्य इंजीनियरिंग उद्देश्यों के लिए ERW और इंडक्शन वेल्डेड स्टील ट्यूब्स |
| EN | EN 10305-3 | वेल्डेड कोल्ड-साइज़्ड प्रेसिजन स्टील ट्यूब्स |
| EN | EN 10305-5 | वेल्डेड और कोल्ड-साइज़्ड स्क्वायर और रेक्टेंगुलर प्रेसिजन स्टील ट्यूब्स |
| EN | EN 10296-1 | मैकेनिकल और सामान्य इंजीनियरिंग उद्देश्यों के लिए वेल्डेड सर्कुलर स्टील ट्यूब्स |
| ASTM | ASTM A513 | इलेक्ट्रिक-रेजिस्टेंस-वेल्डेड कार्बन और अलॉय स्टील मैकेनिकल ट्यूबिंग |
| JIS | JIS G3445 | मशीन स्ट्रक्चरल उद्देश्यों के लिए कार्बन स्टील ट्यूब्स |
| GB | GB/T 6728 | कोल्ड-फॉर्मेड हॉलो स्ट्रक्चरल स्टील सेक्शंस; जहां लागू हो, वेल्डेड स्ट्रक्चरल सेक्शंस के लिए उपयोग किया जाता है |
| GOST | GOST 10704 / GOST 10705 | लॉन्गिट्यूडिनल इलेक्ट्रिक-वेल्डेड स्टील ट्यूब्स; आयामी और तकनीकी आवश्यकताएं |
एक विशिष्ट अनुप्रयोग ऑटोमोटिव सीट फ्रेम में उपयोग किया जाने वाला ट्यूबलर क्रॉस सदस्य है।
घटक को फिक्स्चर पोजिशनिंग और मिलान भागों के लिए एक नियंत्रित बाहरी व्यास, झुकने और अंत बनाने के लिए पर्याप्त बढ़ाव, विरूपण के दौरान दोहराने योग्य वेल्ड अखंडता, और सेवा भार का सामना करने के लिए पर्याप्त तन्यता और उपज शक्ति की आवश्यकता होती है।
सीट संरचना डिजाइन, ट्यूब व्यास, दीवार की मोटाई, झुकने की त्रिज्या, और आवश्यक पोस्ट-फॉर्मिंग शक्ति के आधार पर ERW1, ERW2, या ERW3 जैसे निम्न और मध्यम-शक्ति वाले बीएस 6323-5 ग्रेड का चयन किया जा सकता है। गंभीर बनाने की आवश्यकता होने पर एनील्ड या सामान्यीकृत डिलीवरी की स्थिति पर विचार किया जा सकता है।
| ग्रेड | C अधिकतम % | Si अधिकतम % | Mn अधिकतम % | P अधिकतम % | S अधिकतम % |
|---|---|---|---|---|---|
| ERW1 | 0.13 | — | 0.60 | 0.050 | 0.050 |
| ERW2 | 0.16 | — | 0.70 | 0.050 | 0.050 |
| ERW3 | 0.20 | 0.35 | 0.90 | 0.050 | 0.050 |
| ERW4 | 0.25 | 0.35 | 1.20 | 0.050 | 0.050 |
| ERW5 | 0.23 | 0.50 | 1.50 | 0.050 | 0.050 |
| ग्रेड | न्यूनतम उपज शक्ति Re, MPa | न्यूनतम तन्यता शक्ति Rm, MPa | न्यूनतम बढ़ाव A, % |
|---|---|---|---|
| ERW1 | 155 | 280 | 25 |
| ERW2 | 195 | 320 | 25 |
| ERW3 | 215 | 360 | 24 |
| ERW4 | 235 | 410 | 22 |
| ERW5 | 340 | 490 | 20 |
तुलना के लिए, KM अस-वेल्डेड स्थिति बनाने और वेल्डिंग प्रक्रिया के कारण यांत्रिक-गुण स्तरों में भिन्नता प्रदान करती है।
| ग्रेड | KM न्यूनतम उपज शक्ति, MPa | KM न्यूनतम तन्यता शक्ति, MPa | न्यूनतम बढ़ाव D/t ≤20, % | न्यूनतम बढ़ाव D/t >20, % |
|---|---|---|---|---|
| ERW1 | 200 | 300 | 10 | 20 |
| ERW2 | 250 | 340 | 8 | 15 |
| ERW3 | 300 | 400 | 7 | 12 |
| ERW4 | 350 | 450 | 6 | 10 |
| ERW5 | 420 | 420 | 6 | 8 |
![]()
![]()
![]()
![]()
उ: निर्माता, व्यापार भी कर सकते हैं।
उ: सामान्य तौर पर, यदि माल स्टॉक में है तो यह 10-15 दिन है, या यदि माल स्टॉक में नहीं है तो यह 30-40 दिन है, यह मात्रा के अनुसार है।
उ: हाँ, हम नमूना मुफ्त में दे सकते हैं लेकिन माल ढुलाई की लागत का भुगतान करना होगा।
उ: भुगतान=2000USD, 30% T/T अग्रिम में, शिपमेंट से पहले शेष राशि।
यदि आपके पास कोई अन्य प्रश्न है, तो कृपया मुझसे संपर्क करने में संकोच न करें।